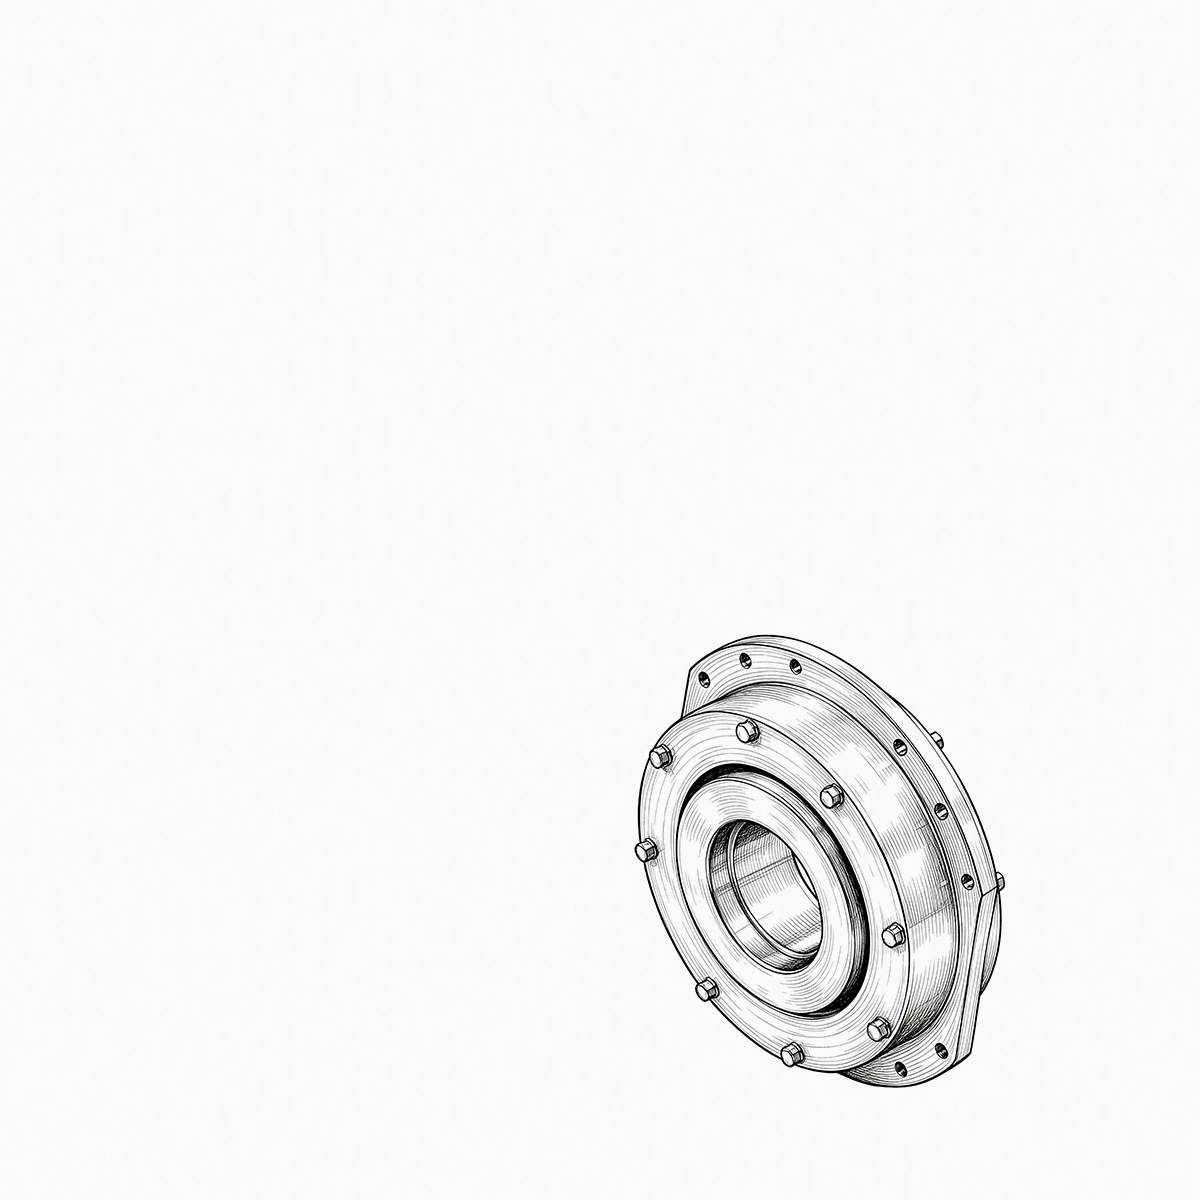
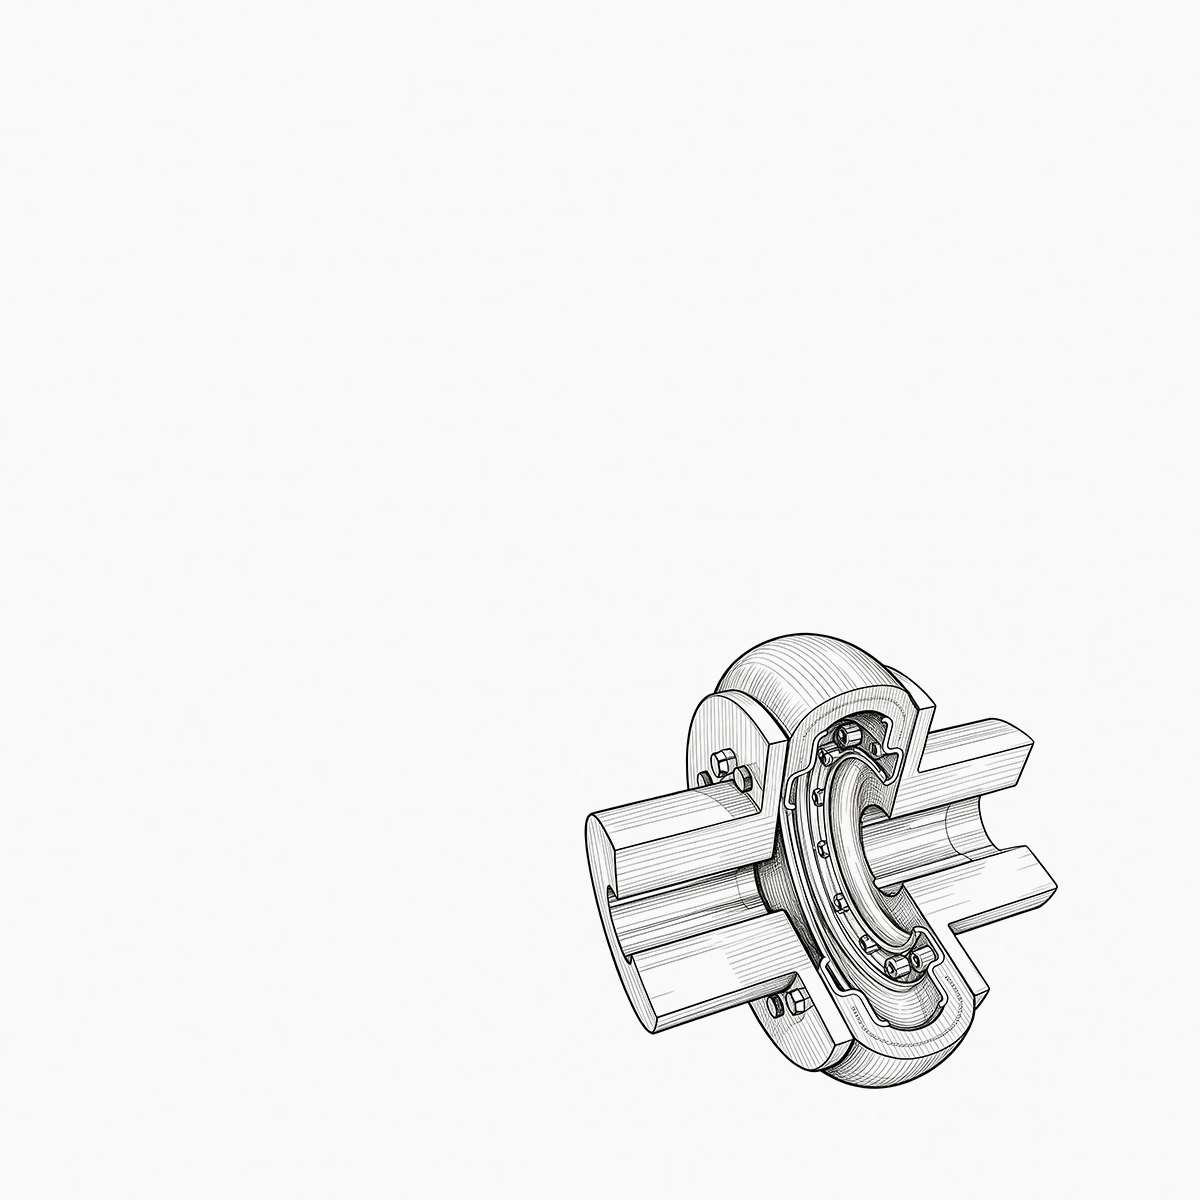
連続生産ラインで午前 2 時 10 分にカップリングに障害が発生します。ドライブトレインは停止し、アラームが鳴り、アイドル状態の 1 分ごとに、交換部品の価格よりもはるかに大きなコストがかかります。数か月前に誰かがそのカップリン...
READ MORE
適切な産業用カップリングを選択するための重要な要素は何ですか
管理者 2026-08-19産業用カップリング: 決定版技術百科事典 – 分類、サイジング、故障防止、ライフサイクル管理
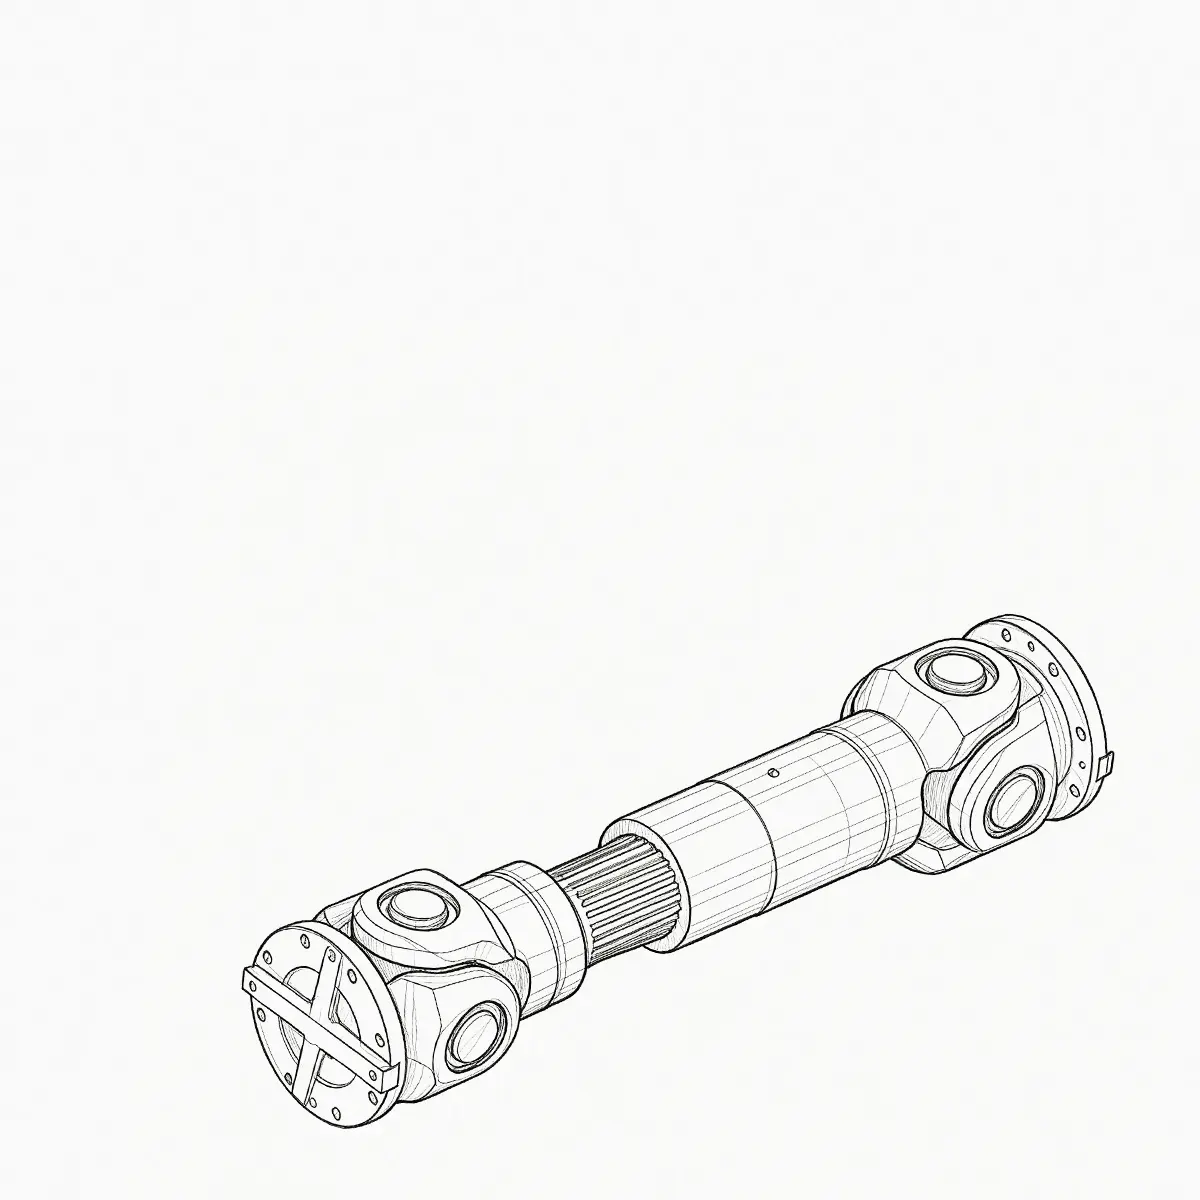
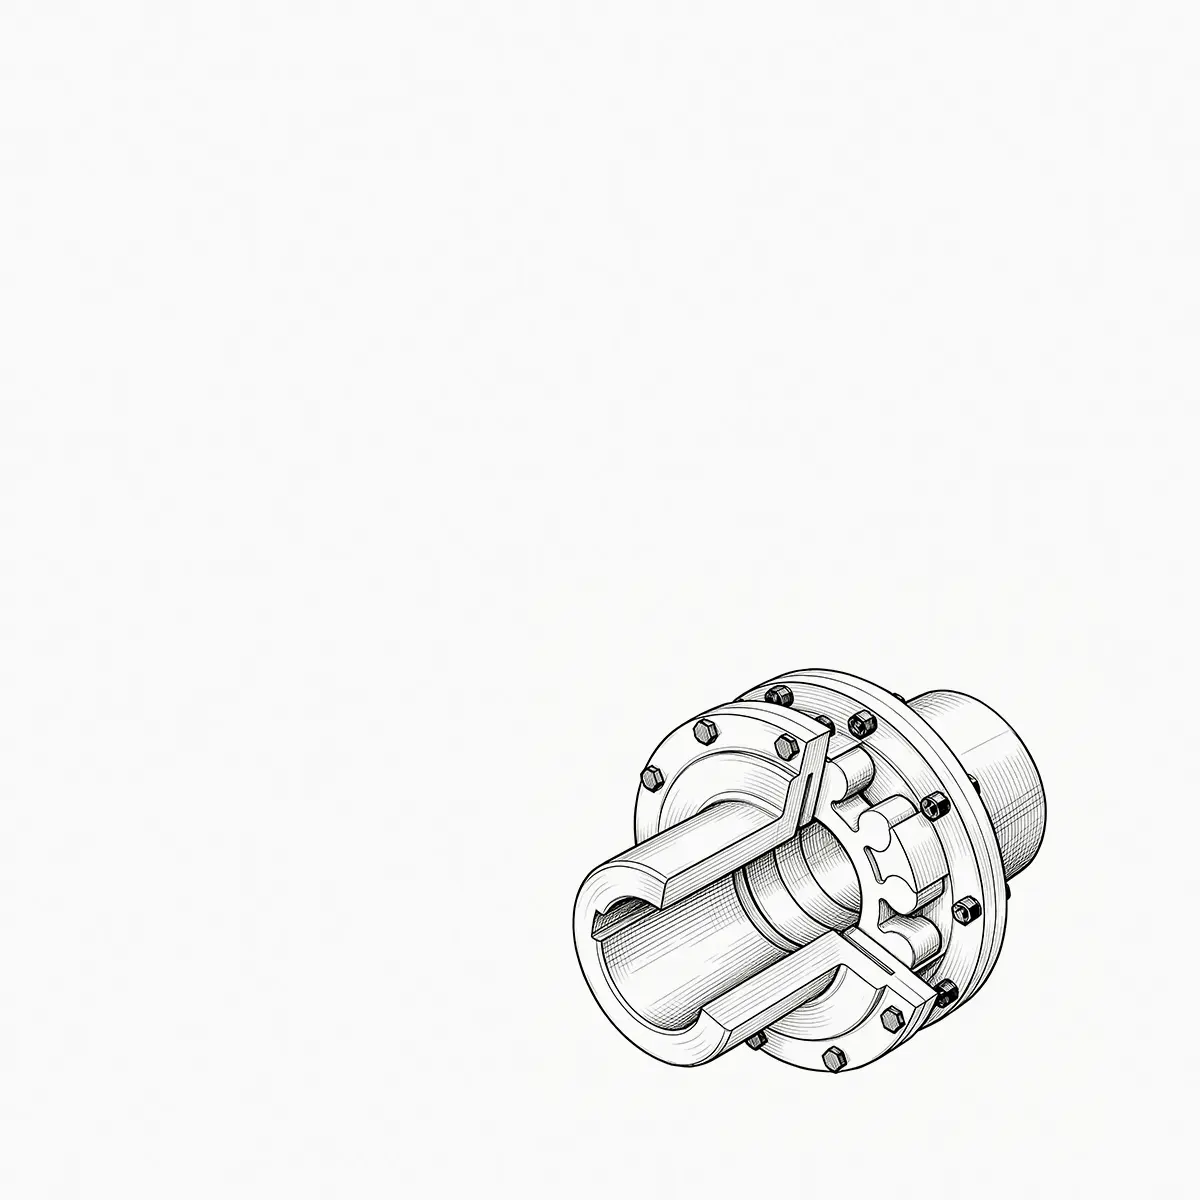
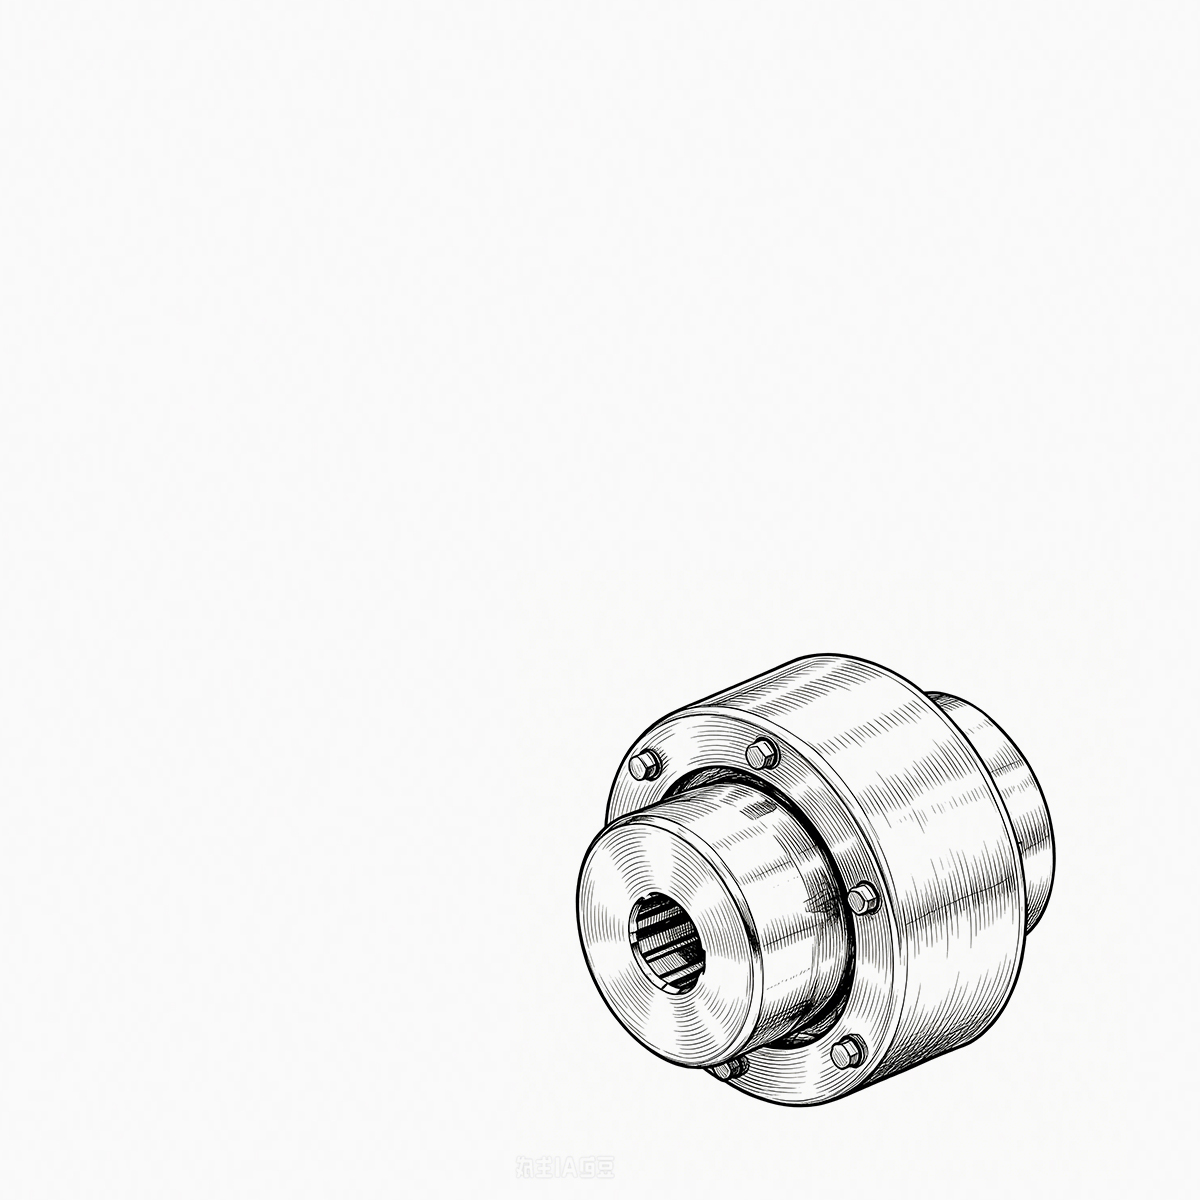
工業用カップリング は、重工業におけるほぼすべての回転機械システムを支える精密機械インターフェースです。マルチメガワットの風力タービンのドライブトレインから高速 CNC スピンドルまで、 工業用カップリング トルク伝達、幾何学的なミスアライメントの調整、ねじり振動の減衰、および過負荷の切断という重要な役割を果たします。この記事では、機械設計原理、材料科学、現場での故障解析を利用して、次のことを体系的に説明します。 工業用カップリング – 技術的な分類、定量的なサイジング方法、設置およびメンテナンスの標準、および一般的な故障モード。これは、ドライブ システム設計者、信頼性エンジニア、調達スペシャリストのための現場でのエンジニアリングの参考資料として意図されています。
1. 産業用カップリングの 2 つの大分類とその機械的本質
リジッドカップリング – ゼロ変位拘束システム
リジッドカップリングでは、駆動シャフトと従動シャフトの間でいかなる相対運動も許可されません。これらは、高精度の機械加工された表面 (例: 細かく回転された直径や研削された端面) と、正確に取り付けられたキーまたはテーパー ピンを利用して、固定接続を実現します。理論的にはねじり剛性が無限大でバックラッシュがゼロなので、印刷見当機構やジグボーリングマシンのインデックスドライブなど、絶対的な同期が必要な用途に最適です。一般的な剛性タイプには、スリーブ カップリング (干渉またはテーパー ブッシュを使用)、フランジ カップリング (トルク伝達にリーマ ボルトを使用)、およびクランプ カップリング (ラジアル摩擦によってトルクを伝達) が含まれます。ただし、剛体のアキレス腱は、 工業用カップリング それは、取り付け位置のずれに対する極度の敏感さです。同軸度誤差が 0.02 mm を超えると、その結果として生じる追加の曲げモーメントがベアリングに過負荷を与え、過熱を引き起こし、ひどい場合にはメイン シャフトの疲労破壊を引き起こします。したがって、剛性を備えたシャフトは、 カップリング 基礎の沈下を定期的に監視しながら、低温と高温の両方でレーザーの位置合わせを要求します。
フレキシブルカップリング – 弾性補償システム
フレキシブル カップリングには、弾性要素 (金属ダイヤフラム、ベローズ、蛇行バネ、ゴム/ポリウレタン コンポーネント) または幾何学的な補償構造 (ギア カップリングの歯のすきま) が組み込まれており、半径方向、軸方向、角度のシャフトの変位を積極的に吸収します。機械的動作は、定義された剛性と減衰係数を備えたスプリング ダンパー システムとしてモデル化できます。フレキシブルカップリングは、位置ずれによる追加のベアリング負荷を大幅に軽減するだけでなく、原動機 (エンジンまたは電気モーター) からのトルク変動を効果的に遮断し、下流の敏感な機器を保護します。弾性材料に基づいて、金属製のフレキシブル タイプ (ディスク、ダイヤフラム、ギア、グリッド) とエラストマー タイプ (ジョー、タイヤ、ピンブッシュ) に細分されます。金属製のフレキシブル カップリングは、幅広い温度耐性 (-50 °C ~ 280 °C) と高い負荷容量を備えていますが、ギアとグリッドの設計には定期的な潤滑が必要です。エラストマータイプはシンプルでメンテナンスフリーで、高い減衰比 (0.08 ~ 0.20) を示しますが、温度と耐油性はポリマーの特性によって制限されるため、汎用ポンプ、ファン、コンプレッサーにより適しています。業界データによると、同一の動作条件下では、適切なフレキシブルな製品を選択する必要があります。 工業用カップリング Lを伸ばすことができます 10 ベアリングの寿命が 35% ~ 70% 短縮され、あらゆるドライブ トレインにとって最もコスト効率の高い信頼性のアップグレードを実現します。
2. 一般的な産業用カップリング タイプ 10 種類の総合的な性能比較 (エンジニアリング選択マトリックス)
| タイプ | ラジアル(mm) | 軸方向(mm) | 角度 (°) | 減衰比 | 潤滑 | 最高速度 (rpm) |
| スリーブ(リジッド) | 0 | 0 | 0 | ≈0 | なし | ≤3,000 |
| フランジ(リジッド) | 0 | 0 | 0 | ≈0 | なし | ≤2,500 |
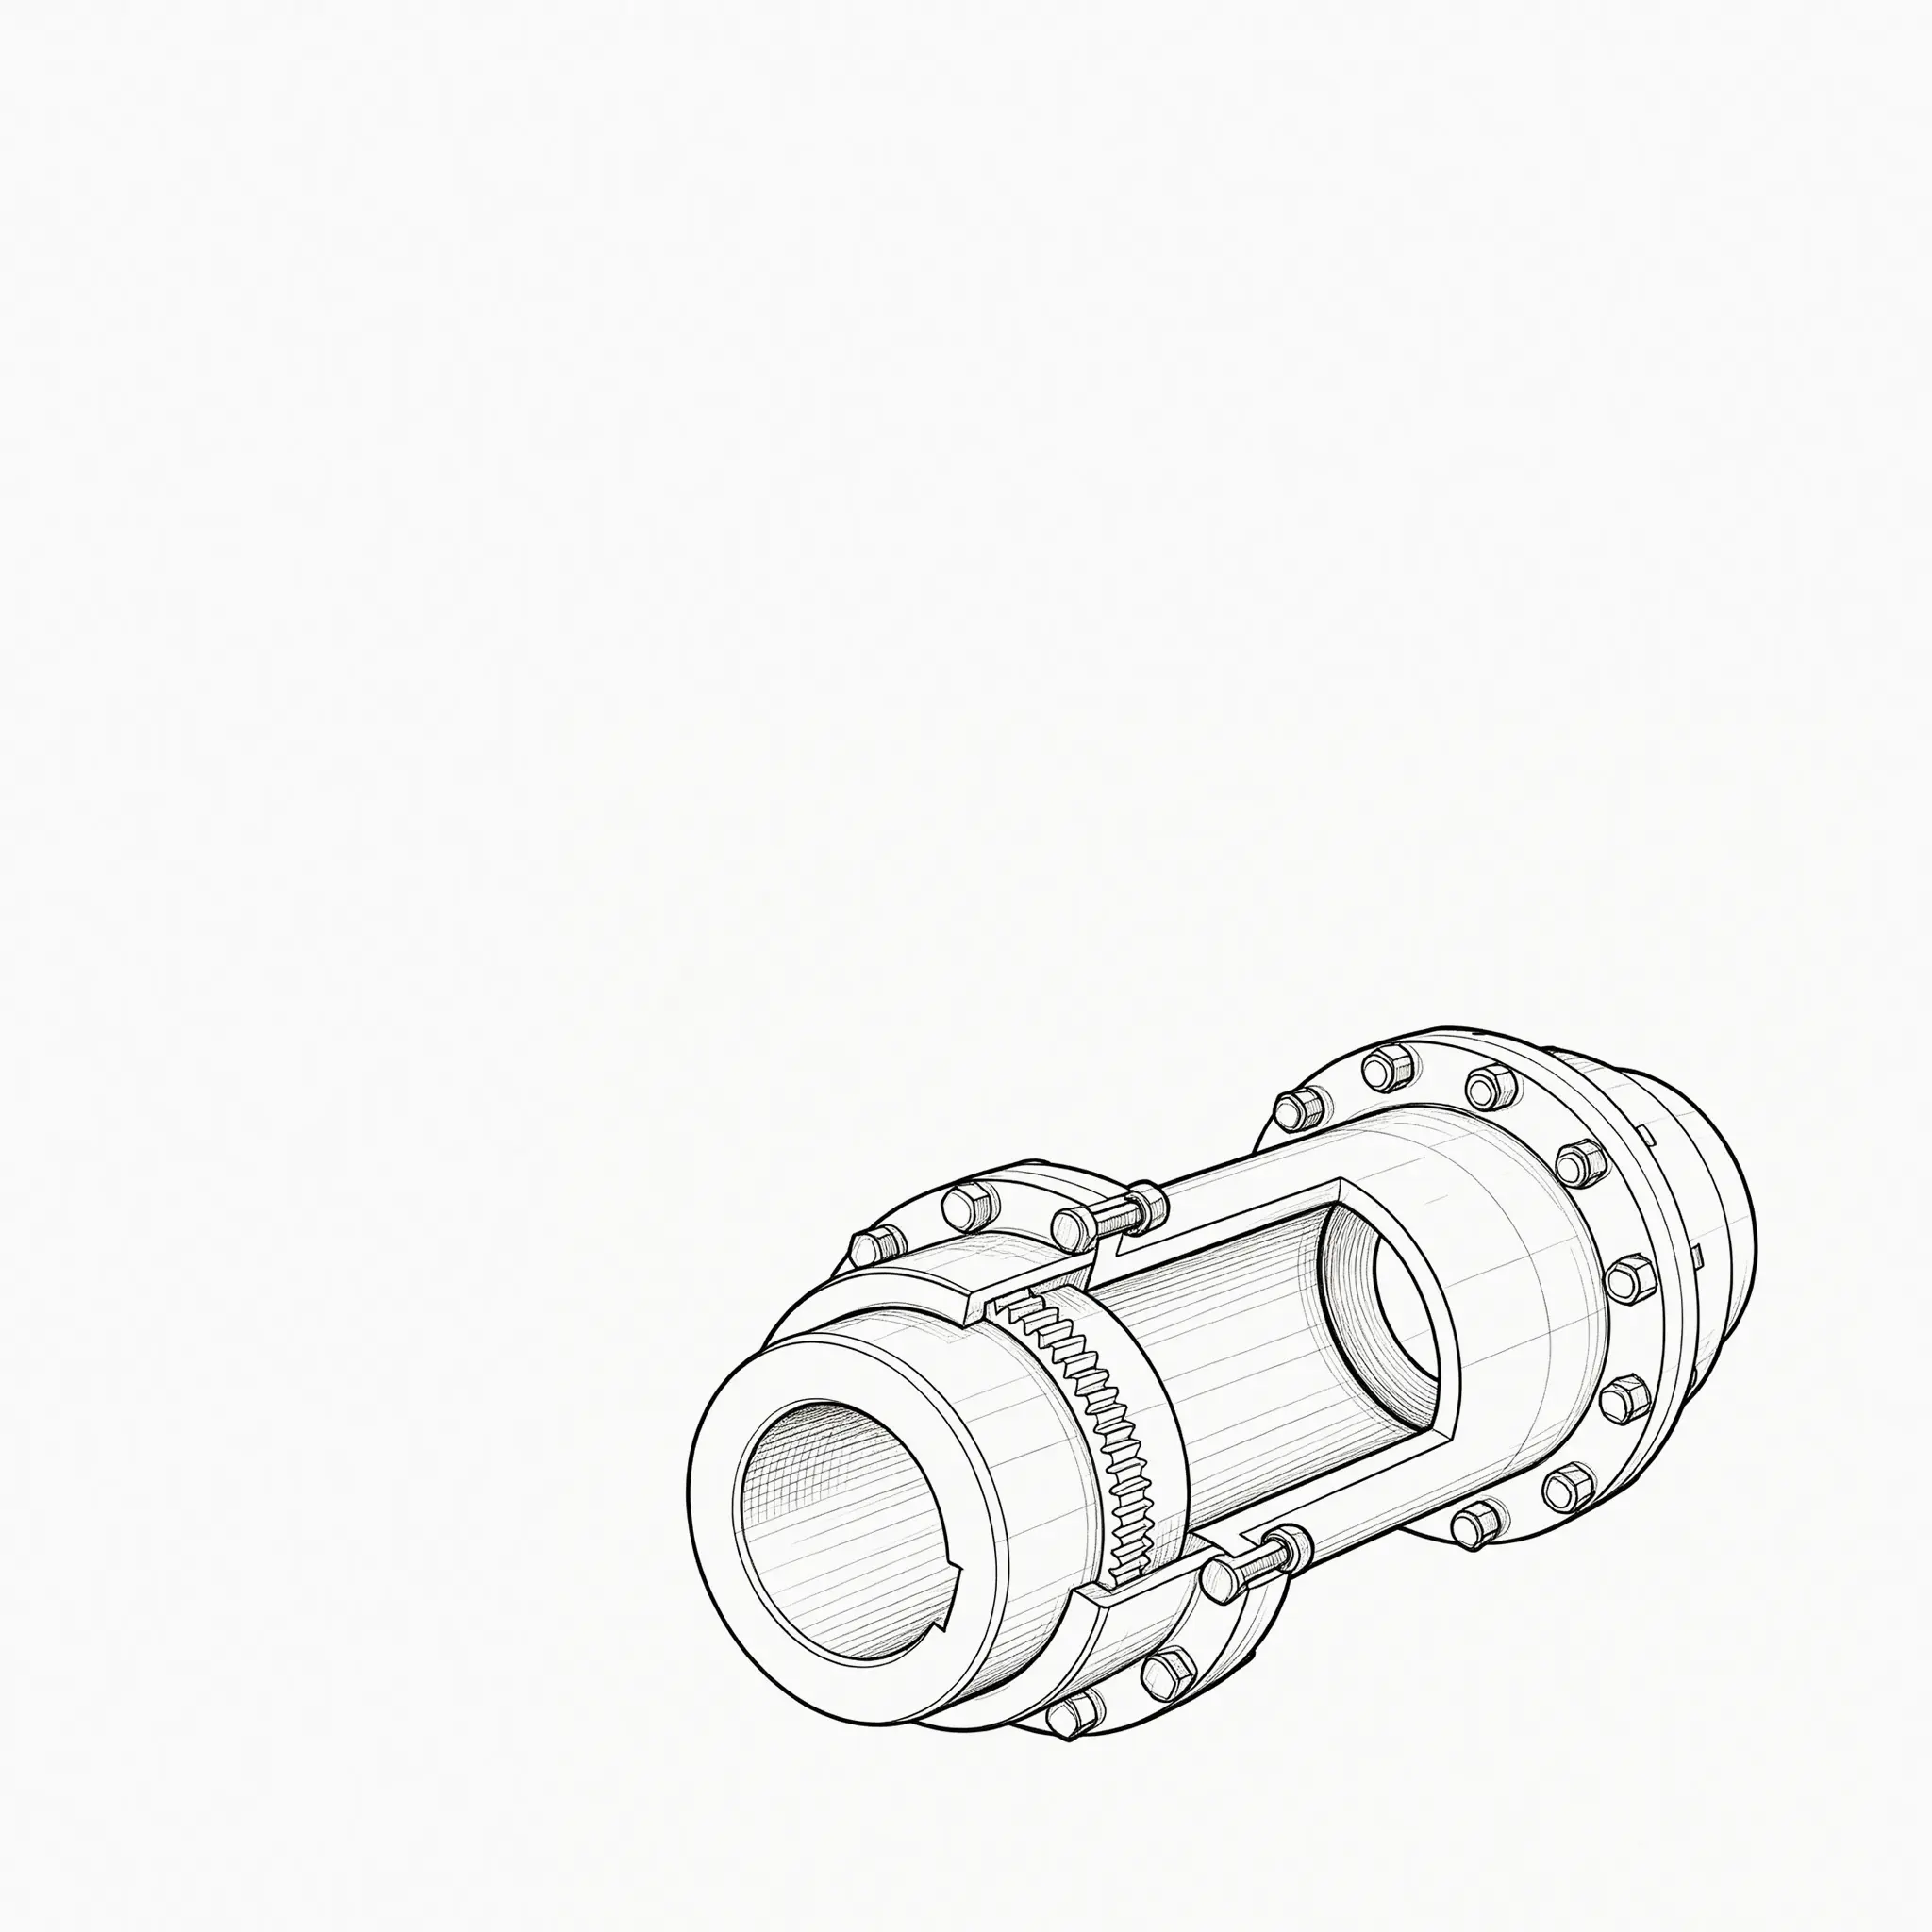
| ギア(フレキシブル) | ±0.6 | ±3.5 | ±1.5 | 0.03~0.05 | グリース | ≤6,000 |
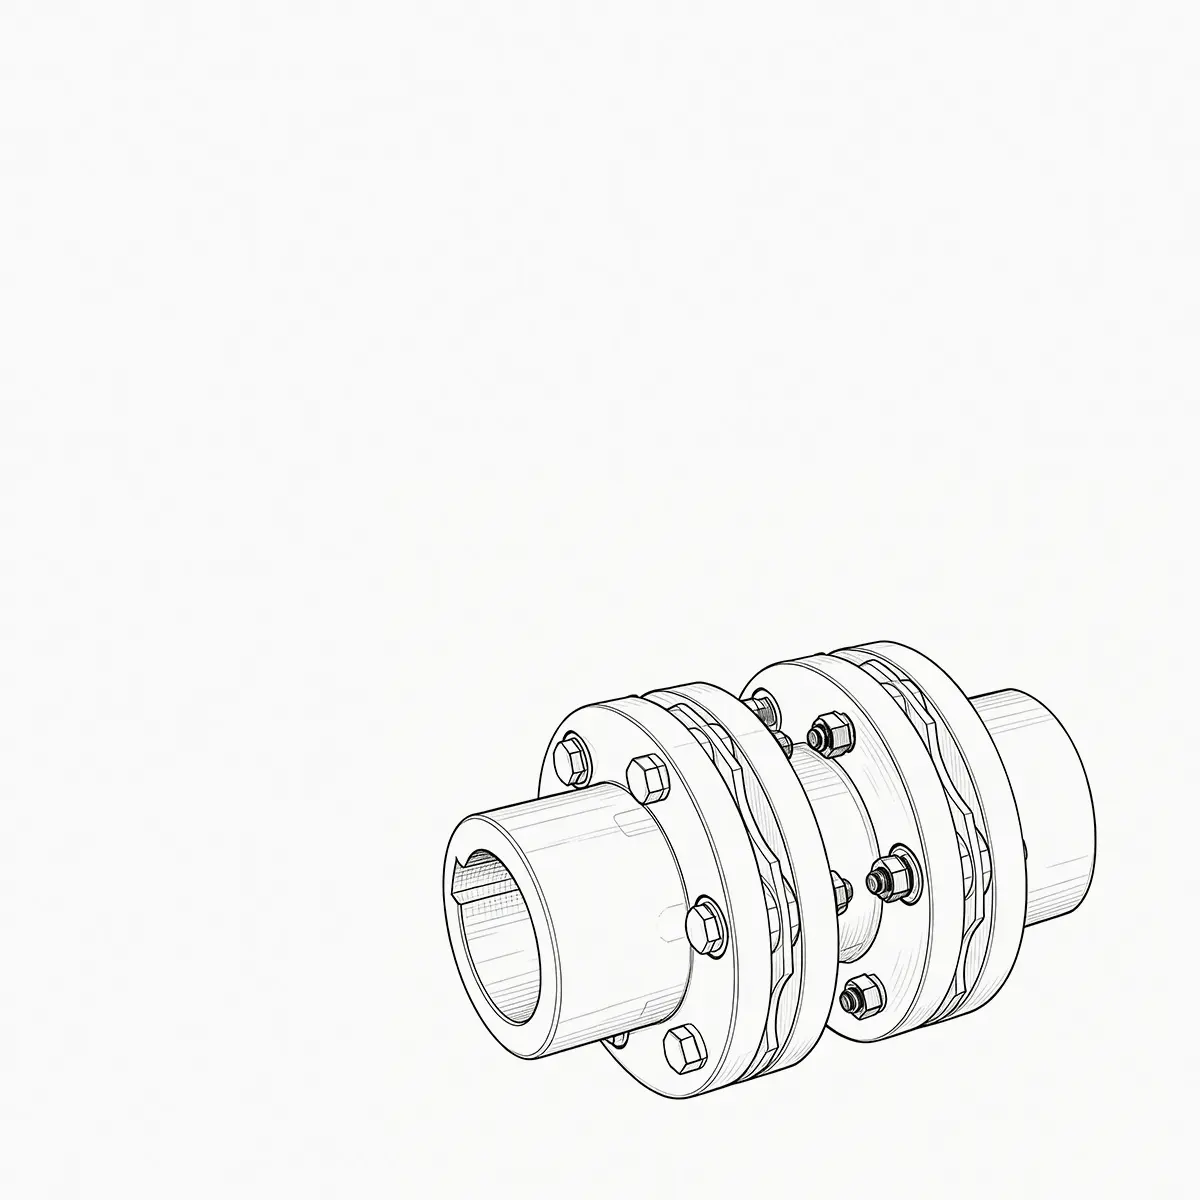
| ディスク(フレキシブル) | ±0.4 | ±2.5 | ±1.0 | 0.04~0.08 | なし | ≤15,000 |
| ベローズ(フレキシブル) | ±0.3 | ±2.0 | ±1.5 | 0.05~0.10 | なし | ≤30,000 |
| ジョー(エラストマー) | ±0.6 | ±3.5 | ±2.0 | 0.10~0.20 | なし | ≤8,000 |
| タイヤ(エラストマー) | ±1.0 | ±4.0 | ±2.5 | 0.15~0.25 | なし | ≤5,000 |
| グリッド (フレキシブル) | ±0.8 | ±3.0 | ±1.8 | 0.12~0.18 | グリース | ≤7,000 |
注: 公差値は標準サイズの一般的な値です。正確な数値については、個々のデータシートを参照してください。
3. 産業用カップリングの 4 つの主要なエンジニアリング ミッション
ミッション 1: 効率的な高トルク、高出力トランスミッション
主な任務は、 工業用カップリング 機械的トルクを原動機 (電気モーター、ディーゼル エンジン、または蒸気タービン) から被駆動機械 (ポンプ、コンプレッサー、ファン、または圧延機) に最小限の損失で伝達することです。動作中、カップリングは定常状態の負荷と過渡的なトルク スパイクの両方に耐える必要があります。たとえば、鋼粗加工機では、ギアまたはグリッドの種類により、ピークトルクが公称値の 4 ~ 6 倍に達する可能性があります。 工業用カップリング 、高い降伏強度と耐衝撃性により、中断のない電力の流れを確保します。伝送効率はエネルギー消費に直接影響します。リジッド カップリングは 99.9% 以上の効率を達成できますが、フレキシブル タイプは内部の減衰と摩擦により 98% ~ 99.5% の範囲であり、歯形またはダイヤフラムの厚さの設計によって最適化できます。
ミッション 2: 多次元の位置ずれの補正
現実世界のエンジニアリングでは、絶対的な調整は達成できません。基礎の沈下、パイプのひずみ、熱膨張、ベアリングの摩耗により、シャフト間に半径方向、軸方向、角度のオフセットが生じます。補償がなければ、これらの変位により破壊的な拘束力が発生し、ベアリングに過負荷がかかります。柔軟な 工業用カップリング 弾性変形または相対的な滑りによってこれらの動きを吸収します。たとえば、ディスク カップリングの金属ダイヤフラム パックは、軸方向の張力/圧縮下でたわみ、±2.5 mm の軸方向のフロートを許容しますが、その入り組んだ形状は ±0.4 mm の半径方向の誤差に対応します。この機能はベアリングを保護し、メインシャフトの曲げ疲労を防ぎます。これはドライブトレイン全体の耐用年数を延ばす上で重要な要素です。
ミッション 3: ねじり振動と衝撃荷重の減衰
内燃エンジンの点火パルス、電気モーターの調和トルク、および破砕機からの衝撃荷重はすべて、ドライブラインにねじり振動を引き起こします。チェックを怠ると、これらの振動によりギアの歯のピッチング、スプラインの摩耗、さらにはシャフトの破損が発生することがあります。高減衰 工業用カップリング (エラストマータイプとグリッドタイプ)内部摩擦により衝撃エネルギーを熱に変換します。ゴムまたはポリウレタン要素の損失係数は 0.10 ~ 0.25 に達する可能性があり、動的増幅係数を効果的に低減します。発停や反転サイクルが頻繁に行われるアプリケーション (クレーンホイストなど) の場合は、高減衰を選択してください。 カップリング 動作が大幅にスムーズになり、ピーク応力が軽減されます。
ミッション 4: 過負荷安全切断
確かな 工業用カップリング トルク制限機能を統合し、ドライブチェーンの弱いリンクとして機能します。被駆動機械が詰まりまたは失速し、トルクが事前に設定されたしきい値を超えると、シャーピンが破損するかボール戻り止め機構が外れ、動力伝達が瞬時に中断されます。この安全機能は、高価なモーターとギアボックスを致命的な損傷から保護します。シアーピン カップリングは、ミリ秒の応答時間で設定トルクの ±5% のトリップ精度を実現し、スクリュー コンベア、バケット エレベータ、撹拌機で広く使用されており、低コストでありながら信頼性の高い保護戦略です。
4. エンジニアリング用語: カップリングとカプラー – 重要な違い
カップリング
機械式動力伝達では、 カップリング は、トルクと運動の伝達を目的として 2 つの回転軸を接続する専用の精密部品です。確立されたインターフェース規格 (円筒またはテーパーシャフト、平行またはインボリュートスプライン) に準拠しており、その性能パラメータ (定格トルク、疲労強度、慣性モーメント、臨界速度) が厳密に計算されています。接続は永久的 (焼きばめリジッド カップリング) または取り外し可能 (フランジ タイプ) の場合があります。この用語は、ISO 14691 や AGMA 9000 などの国際規格で正確に定義されています。
カプラー
カプラー はより広範で、専門分野を超えた用語です。流体動力では、クイックリリース油圧コネクタを指します。エレクトロニクスでは、光カプラーまたは RF カプラーを指します。機械工学の中でも、 カプラー クイックコネクトデバイスまたは非トルク伝達リンケージ(ドローバーカプラーなど)を指す場合があります。したがって、調達文書や設計文書で「カプラ」を使用すると、曖昧になる危険があります。回転軸動力伝達の場合、正確かつ明確な用語は次のとおりです。 カップリング – これが、すべての信頼できる製品カタログがこれらのデバイスを「産業用カップリング」に分類している理由です。
5. 6 段階の選定手順と実施例および比較表
正しい選択 工業用カップリング 長期的な信頼性の基礎となります。業界標準の手順は 6 つのステップで構成されており、ここでは完全な数値例を示しています。
- ステップ 1: ドライバーのパワーと速度を決定します (P m 、n m ) モーターの銘板または被駆動機械の要件から。
- ステップ 2: 公称トルク T の計算 N = 9550 × P / n (N・m)。
- ステップ 3: 負荷の種類 (均一、中程度の衝撃、重度の衝撃) と毎日の運転時間 (通常は 1.0 ~ 2.5) に基づいてサービス係数 K を確立します。
- ステップ 4: 補正トルク T を計算する D = T N × K. 選択したカップリングの定格トルク T R ≧T D .
- ステップ5: シャフト直径およびキー規格 (GB/T 1095 または ANSI B17.1) に対して穴とキー溝の寸法を確認します。
- ステップ6: 臨界速度を確認します – 高速アプリケーションの場合、カップリングの横方向臨界速度が動作範囲から少なくとも 15% 離れていることを確認してください。
実用的な例:
遠心ポンプは 160 kW モーターによって 1480 rpm で駆動されます。負荷は中程度の衝撃 (K=1.75)、周囲温度 40°C (エラストマーカップリングには 0.95 の温度補正が必要) です。
T N = 9550 × 160 / 1480 ≒ 1032N・m
T D = 1032 × 1.75 / 0.95 ≒ 1901N・m
したがって、エラストマーを選択してください 工業用カップリング 定格トルク1901N・m以上で使用し、軸径(φ65mm、キー幅18mm)がカップリングの内径範囲内であることを確認してください。
代表的なサービス係数 K
- 均一負荷 (ファン、軽量コンベア): 1.0 ~ 1.2
- 中程度の衝撃 (遠心ポンプ、コンプレッサー): 1.3 ~ 1.7
- 重衝撃(破砕機、圧延機):1.8~2.5
- 頻繁な反転 (クレーン、ウインチ): 2.0 ~ 3.0
温度ディレーティング: エラストマータイプの場合、80°C を超えると 1°C ごとに定格を 0.5% 低下させます。メタリックタイプは修正不要です。
カップリングタイプ間のトルク密度とミスアライメント許容量の定性的比較
トルク密度(高→低)対ミスアライメント能力(低→高)
定性的表現 - 正確な値についてはメーカーのデータを参照してください。
6. 産業用カップリングの重要な材料と高度な製造プロセス
合金構造用鋼
40Cr、42CrMo、34CrNiMo6 などのグレードは、強度と靭性 (UTS 900 ~ 1100 MPa) の絶妙なバランスを実現するために焼き入れおよび焼き戻しされます。接触疲労や歯の曲がりに強く、ギアカップリングのリングやフランジに広く使用されています。
ステンレスおよび耐熱鋼
海洋、化学、食品用途では、304 または 316L ステンレス鋼が優れた耐食性を発揮します。高温タービンカップリングの場合、17-4PH などの析出硬化グレードは最大 450°C までの降伏強度を維持します。
高性能エラストマー
ジョーカップリングスパイダーは通常、ポリウレタン (PU) またはニトリルゴム (NBR) から成形されます。 PU は優れた耐摩耗性と耐引裂性 (80 ~ 95 ショア A) を備え、NBR は耐油性があるため、油圧ポンプ駆動に最適です。射出成形または圧縮成形により減衰特性を制御します。
表面硬化処理
ギア歯を 58 ~ 62 HRC まで浸炭焼入れすることで、強靱なコアを維持しながら耐スカッフィング性が向上します。リン酸塩または MoS₂ コーティングは、特に慣らし運転中の摩擦を軽減します。 工業用カップリング 境界潤滑下で動作します。
7. 設置調整基準とメンテナンススケジュール
精密な位置合わせの要件
レーザー位置合わせツールを使用すると、3000 rpm 未満の汎用機器の場合、半径方向の位置ずれが 0.05 mm 以下、角度方向の位置ずれが 0.05 mm/100 mm 未満になる必要があります。高速ターボ機械 (>10,000 rpm) の場合、これらの値は 0.02 mm および 0.02 mm/100 mm まで締め付けられます。ミスアライメントが 0.1 mm 増加するごとに、ベアリングの負荷が 15 ~ 20% 増加する可能性があります。高温で走行する列車 (蒸気タービンなど) の場合、動作温度での正確な位置合わせを確保するために、熱の増加に対応できるようにコールドセットのプリオフセットを計算する必要があります。
注油と定期メンテナンス
グリース潤滑のギアおよびグリッド カップリングには、EP (極圧) リチウムベース グリース (NLGI #2) を使用してください。キャビティ容積の 70 ~ 80% まで充填します。充填しすぎると撹拌熱が発生します。通常の状態では、2,000 時間または 3 か月ごとに再潤滑してください。高温 (>80°C) または高湿度の場合は、間隔を月に 1 回に短縮します。 6 か月ごとに、緩みを防ぐために、調整されたレンチを使用してボルト接合部を締め直してください。エラストマータイプの場合は、四半期ごとにインサートの亀裂、膨張、硬度の変化がショア A 5 を超えていないか検査してください。検出された場合は交換してください。
8. フィールド障害モード – 診断と修復
故障: ギアカップリングの歯の磨耗と孔食
根本原因: 潤滑剤の枯渇または劣化と 1.5° を超える角度のずれは、耐久限界 (σ) を超えるエッジ荷重と接触応力を引き起こします。 H )。 解決策: 合成 EP グリースに切り替え、≤1.0° に再調整し、歯の硬度が設計仕様を満たしていることを確認します。
故障: ディスクカップリングダイアフラム破損
根本原因: 共振動作(臨界に近い速度)または過度の軸方向予荷重(>±3 mm)による高サイクル疲労。 解決策: ねじり振動解析を実施し、動作速度を調整するか、より硬いダイヤフラム パックを選択します。正しい熱許容値を使用して、冷間状態で軸方向間隔をリセットします。
失敗: ジョー スパイダーが過熱して溶ける
根本原因: ポリウレタンは、繰り返しの過負荷、換気不良、油による化学的攻撃により 120°C を超えると軟化します。 解決策: Hytrel® (150°C 対応) にアップグレードするか、ガードに冷却スロットを追加するか、オイルミストが存在する場合は NBR に切り替えます。
9. 最新のドライブトレインにおける産業用カップリングのシステム的不可欠性
システムダイナミクスの観点から見ると、 工業用カップリング 単なるコネクタではなく、回転機械システムの「機械ヒューズ」および「ダイナミック フィルター」として機能します。そのかけがえのなさは、次の 3 つの側面から生まれます。
- デカップリング: モーターと駆動機械を独立して配置できるため、レイアウト、設置、メンテナンスの設計の自由度が高まりますが、これは堅固に統合された設計では不可能です。
- 経済性: カップリング、ベアリング、シール、ギアのミスアライメント補正と振動吸収を集中化することで製造公差を緩和し、低コストで同等のシステム寿命を実現します。データによると、同一の寿命目標に対して、システムには高品質のフレキシブルな機能が装備されていることが示されています。 カップリング 総製造コストを 12 ~ 18% 削減できます。
- 安全性: 過負荷保護 工業用カップリング 致命的な機器の損傷に対する最後の防御線です。鉱山クラッシャーでは、適時に切断せずに混入金属の事象や失速が発生した場合、モーターローターの故障やギアボックスケーシングの破損により、多大な経済的損失と安全上の危険が生じる可能性があります。
その結果、 工業用カップリング これらは何世紀にもわたる産業慣行によって検証された最適なソリューションを表しており、その技術的価値はすべての主要な機械設計ハンドブックおよびエンジニアリング標準に成文化されています。
>75%
産業用ドライブの故障の原因は、不適切なカップリングの選択またはメンテナンスに関連しています
正しく選択すると、システムの MTBF が 2 ~ 3 倍向上します
10. 産業用カップリングの主要なパフォーマンス指標と高度な機能
500kN・m
単体最大トルク容量(重荷重ギヤタイプ)
±0.5°~±3°
角度ずれ許容範囲(エラストマータイプ、金属タイプ)
30,000rpm
精密ベローズカップリングの最大許容速度
-50℃~280℃
全金属製フレキシブルカップリングの広い温度範囲
<0.01°
ねじりバックラッシュ – 精密ディスクカップリングではほぼゼロ、サーボ制御に最適
これらの性能範囲は、超精密ドライブから頑丈な採掘アプリケーションまであらゆるものをカバーします。アプリケーション固有のカスタマイズ向け 工業用カップリング ソリューション、さらなるローターダイナミクス解析、FEA 検証を実行できます。
エンジニアリングの要点: 選択からフィールドサービスまでの全体的な視点
選択中 工業用カップリング これは単なるテーブルルックアップの作業ではなく、負荷スペクトル、設置スペース、環境適合性、ライフサイクルコストをカバーするシステムレベルの分析が必要です。エンジニアは、ドライブの動的特性 (始動トルク、制動トルク、衝撃周波数) を早期に定義し、位置ずれや熱の増加に対する十分なマージンを構築する必要があります。現場では、振動モニタリングと潤滑剤分析に基づいた予知保全体制により、計画外のダウンタイムが最小限に抑えられます。覚えておいてください: よく選ばれたもの 工業用カップリング 接続する機器の大規模なオーバーホール期間中持続する必要があります。これが選択の成功の最終的な尺度です。
詳細な設置図、有限要素解析レポート、またはねじり振動ケーススタディについては、当社の技術チャネルを常にご覧いただくか、お客様の製品に関する当社のエンジニアリング チームに直接お問い合わせください。 工業用カップリング 要件。
誰よりも早く知ってください
限定セールや最新のオファーをご希望の場合は、以下にメール アドレスを入力してご登録ください。
関連 製品
ニュース
-
-
振動モニターがアラームをトリガーしたとき、コンプレッサー トレインは 9,800 rpm で動作しています。メンテナンス チームが最初に検査するコンポーネントはカップリングです。注文したディスク カップリングのメーカーが、正しい...
READ MORE -
回転機器エンジニアリング ダイアフラムカップリングが高速ターボ機械に最適な理由 回転速度、潤滑リスク、ライフサイクルコストを考慮すると、弾性ダイヤフラムの屈曲がスライディングギアの歯よりもどのように優れて...
READ MORE -
高速コンプレッサートレインの定期的な振動調査中に、エンジニアはモーター駆動端で 4.5 mm/s の速度スパイクを発見しました。原因はギアカップリングの摩耗、潤滑不足による乾燥でした。ダイヤフラムカップリングに交換すると問題は完...
READ MORE -
鉄鋼仕上げ工場の回転機器エンジニアは最近、フレキシブル カップリングが 14 か月間に 2 回故障したと報告しました。最初の交換品は元の機械製造業者から提供され、高価でした。 2 番目の安価なものは、図面も残高報告書もなく、ドラ...
READ MORE -
メンテナンス エンジニアが故障したカップリングをポンプ ドライブから取り外します。エラストマースリーブにはひび割れがあり、ピンボルトには傷があり、ハブボアには嵌合不良を示す痕跡が見られます。ほとんどの中型産業用ドライブの場合、交...
READ MORE
私たちについて
製品
お問い合わせ
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: 中国江蘇省鎮江市鉱業開発区No.1